


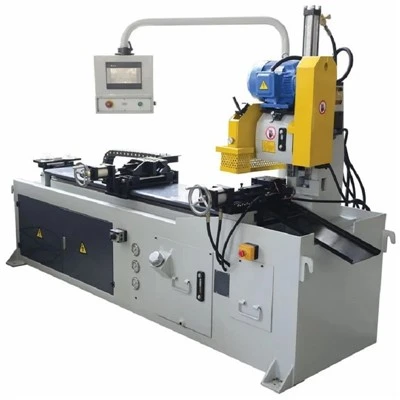
Stačiakampio vamzdžio pjovimo staklės
Stačiakampių vamzdžių pjovimo staklės yra pramoninė pjovimo sistema, sukurta didelio{0}}našumo ir tiksliam konstrukcinio plieno ir legiruotojo vamzdžių dydžiavimui. Sukurtas nepertraukiamoms perjungimo operacijoms, jame integruotos standžios mechaninės konstrukcijos su servo-varomais padavimo mechanizmais, kad būtų pašalinta vibracija, sumažintas plyšio praradimas ir išlaikomas griežtas storų ir plonasienių profilių statmenumas. Prieš tiksliai apdirbant CNC, konstrukciniai komponentai patiria įtampą{5}}atkaitinant, kad būtų išlaikytas matmenų stabilumas esant didelėms pjovimo apkrovoms.
Techninės specifikacijos
|
Specifikacijos elementas |
Pramoninis standartinis modelis |
Sunkusis{0}}priskirtas modelis |
|
Maksimalus stačiakampis profilis (A x P) |
300 x 200 mm |
500 x 300 mm |
|
Maksimalus sienos storis |
16 mm (anglies plienas) |
25 mm (anglies plienas) |
|
Pjovimo ilgio tolerancija |
+/- 0.2 mm vienam metrui |
+/- 0.15 mm vienam metrui |
|
Pagrindinė pjūklo variklio galia |
15 kW |
30 kW |
|
Ašmenų periferinis greitis |
20 - 120 m/min (valdomas keitikliu) |
15 - 100 m/min (valdomas keitikliu) |
|
Hidraulinės sistemos slėgis |
12 MPa |
16 MPa |
|
Maitinimo servo pavara |
3,8 kW absoliutus kodavimo įrenginys |
7,5 kW absoliutus kodavimo įrenginys |
Pagrindinės savybės
Tvirtas dviejų{0}}stulpelių nurodymas:Pjovimo galvutė juda išilgai dvigubo tikslios{0}}žemės vertikalių stulpelių, iš anksto-apkrautų linijiniais ritininiais guoliais, slopindama triukšmą ir pailgindama karbido pjūklo disko tarnavimo laiką.
Hidraulinis kelių{0}}taškų tvirtinimas:Sinchronizuotos vertikalios ir horizontalios tvirtinimo spaustukai pritvirtina vamzdį abiejose plyšio pusėse, neleidžiant sienai sugriūti ant plonasienių tuščiavidurių sekcijų ir sumažinant vibraciją.
Uždarojo{0}}ciklo ilgio matavimas:Medžiagos padavimui naudojama didelės -raiškos stovo-ir-krumpliaračio kodavimo sistema, atskirta nuo pjovimo zonos, užtikrinanti tikslią padėties nustatymą, nepaisant medžiagos slydimo.
Programuojami pjovimo parametrai:Operatoriai per HMI įveda medžiagos klasę, sienelės storį ir matmenis; PLC automatiškai sureguliuoja padavimo greitį ir peilių greitį, kad atitiktų skerspjūvį.
Lustų valdymo integravimas:Įmontuoti-dviejų drožlių sraigtai ir didelio-srauto aušinimo skysčio filtravimo bakas apsaugo nuo šilumos kaupimosi pjovimo sąsajoje ir nuolat valo juodųjų metalų šiukšles.
Darbo procesas
Paketo įkėlimas ir pakeitimas:Stačiakampių vamzdžių ryšuliai yra ant hidraulinio pakrovimo platformos, kur pakopinis{0}}tiekimo mechanizmas atskiria atskirus vamzdžius ant įvesties ritininio konvejerio.
Medžiagos išdėstymas:Servo{0}}varomas griebtuvo vežimėlis suspaudžia galinį vamzdžio galą ir nukreipia jį į priekį nuo ištraukiamo mechaninio stabdžio iki užprogramuoto pjūvio ilgio.
Saugus tvirtinimas:Pagrindiniai ir pagalbiniai hidrauliniai spaustukai tvirtai suspaudžia profilį šalia pjovimo plokštumos, kad pjovimo zona būtų izoliuota nuo mechaninio rezonanso.
Pjovimo ciklas:Pjūklo diskas įsibėgėja iki užprogramuoto greičio, proporciniu hidrauliniu vožtuvu valdomą tiekimą žemyn ir perpjauna profilį su dozuojamu aušinimo skysčio įpurškimu.
Atitraukimas ir iškrovimas:Pasibaigus pjovimui, pjovimo galvutė atsitraukia vertikaliai, veržlės atsilaisvina, o nupjauta dalis perkeliama per išėjimo skersinius{0}}išmetimo konvejerius, o laužo galai nukrenta į atskirtą konteinerį.
Programos
Konstrukcinė plieno konstrukcija:Stačiakampių tuščiavidurių konstrukcinių dalių (HSS) dydžių nustatymas pastatų karkasams, tiltų santvaroms ir modulinėms augalų slydims.
Automobilių gamyba:Pjauti didelio{0}}tvirto plieno važiuoklės bėgius, skersines ir smūgines sijas, kai matmenų kvadratiškumas tiesiogiai veikia roboto suvirinimo tikslumą.
Medžiagų tvarkymas ir lentynos:Gaminame statramsčius ir laikančiąsias-sijas aukštų-sandėlių sandėliavimo sistemoms ir sunkioms pramoninėms lentynoms.
Žemės ūkio įranga:Važiuoklės rėmų ir prikabinimo mazgų gamyba iš sunkių{0}}sieninių konstrukcinių vamzdžių.
Įrankiai ir konfigūracija
Pjūklo diskų pasirinkimas:Priklausomai nuo konkrečios mašinos konfigūracijos, naudojami TCT (volframo karbido antgaliais) diskiniai pjūklai arba bi-metaliniai juostiniai pjūklai. TCT peiliukai turi specializuotą dantų geometriją (trigubo drožlių šlifavimą), optimizuotą anglinio plieno vamzdžiams iki 60 HRC.
Aušinimo skysčio sistema:Naudojama emulsijos potvynio aušinimo sistema su magnetiniais drožlių separatoriais ir 300 litrų nuosėdų rezervuaru, kad būtų galima filtruoti iki 20 mikronų metalo daleles.
Elektriniai valdikliai:Sukurta aplink Siemens S7-1200 PLC ir Comfort Panel HMI platformas, naudojant Schneider žemos-įtampos skirstytuvus, patalpintus dulkėms-nelaidžioje, šilumokaičiu aušinamame elektros spintoje (IP54).
Tinkinimas
Tiekimo / išleidimo automatika:Moduliniai ritininiai stalai, ryšulių krautuvai ir rūšiavimo mechanizmai gali būti sukonstruoti taip, kad atitiktų esamą gamyklos skyrių išdėstymą ir ilgio reikalavimus (nuo 6 m iki 12 m atsargų ilgiai).
Integracija su šlifavimo įrenginiais:Integruotos šepečio šlifavimo arba nuožulnumo stotys gali būti sinchronizuojamos tiesiai už pjovimo išėjimo, kad būtų pašalintos aštrios atbrailos prieš suvirinant arba pakuojant.
Įtampos ir saugos laikymasis:Elektros sistemos prisitaiko prie regioninių standartų, įskaitant UL/CSA reikalavimus atitinkančias plokštes Šiaurės Amerikos instaliacijoms ir CE reikalavimus atitinkančius saugos blokus Europos objektams.
Kokybė ir testavimas
Konstrukciniai rėmai gaminami iš konstrukcinės plieno plokštės, AWS{0}}sertifikuotų suvirintojų suvirinami naudojant ekranuoto metalo lanko procesus, o vėliau atkaitinami dujomis kūrenamoje -krosnyje 600 laipsnių kampu, kad būtų pašalinti liekamieji vidiniai įtempiai. Pagrindinės gręžimo operacijos atliekamos grindų -tipo CNC gręžimo staklėse kontroliuojamos temperatūros-apdirbimo skyriuje, kad būtų užtikrintas lygiagretus pjūklo galvutės kreipiamųjų bėgių išlygiavimas 0,03 mm atstumu 1 metro atstumu. Kiekvienai mašinai taikomas privalomas 72 -valandžių sauso veikimo{11}}bandymas, po kurio atliekami faktiniai pjovimo bandymai su kliento pateiktais mėginių mėgintuvėliais, patikrinamas pjovimo greitis, ilgio tolerancija ir kvadratiškumas prieš išpakuojant ir išsiunčiant.
DUK
Kl .: Kaip mašina apsaugo nuo atbrailos stačiakampio vamzdžio viduje?
Ats.: Įdubimų susidarymas sumažinamas dėl standaus dviejų{0}}kolonų mechaninio valdymo, sinchronizuoto kelių-taškų hidraulinio suspaudimo, kuris imobilizuoja pjūvio zonos sieneles, ir programuojamą nuleidimo valdymą, kuris pritaiko ašmenų danties įjungimą prie tikslaus sienelės storio.
Kl .: koks yra mažiausias likęs ilgis, kad būtų sumažintas medžiagų švaistymas?
A: Standartinė mašinos konfigūracija užtikrina 100 mm likutinį galinį ilgį. Pasirenkama trumpo-suėmimo sąranka gali sumažinti tai iki 40 mm, jei naudojate aukštos -vertės lydinio vamzdžius.
Klausimas: Ar ši mašina gali apdoroti aliuminio konstrukcinius profilius ir anglinį plieną?
A: Taip. Perjungus prie karbido-menčių su antgaliais, skirtais spalvotiesiems metalams, reguliuojant mentės periferinį greitį per keitiklį ir perjungus į tepimą dulksna, mašina išpjauna aliuminio konstrukcijų išspaudas be medžiagos ištepimo.
Kl .: Kokios komunalinės paslaugos reikalingos gamyklos aukšte norint įrengti?
A: Mašinai reikalingas 3-fazių elektros tiekimas (standartinis 480V/60Hz arba 380V/50Hz), 0,6 MPa suslėgto oro tiekimas pneumatiniams solenoidams ir išpūtimo purkštukams ir su vandeniu besimaišantis aušinimo skystis, sumaišytas santykiu 10:1.
Kl.: Kaip tarptautiniu mastu tvarkomos atsarginės dalys ir techninė pagalba?
A: Kritiškai susidėvėję komponentai, tokie kaip kreiptuvai, pjovimo diskai ir sandarikliai, yra sandėlyje, kad būtų galima nedelsiant išsiųsti krovinius oro transportu. PLC programos palaiko nuotolinius diagnostikos modulius per eterneto ryšį, kad mūsų elektros inžinieriai{1}}skelbtų triktis realiuoju laiku.
Kl.: Kokios prevencinės priežiūros reikia norint išlaikyti +/- 0.2 mm ilgio nuokrypį?
A: Operatoriai turi kasdien tikrinti aušinimo skysčio koncentraciją, ištuštinti drožlių konvejerį ir tikrinti ašmenų dantų nusidėvėjimą. Kasmėnesinei priežiūrai reikia sutepti linijinius kreipiamuosius blokus, patikrinti hidraulinės alyvos lygį ir patikrinti daviklio movos įtempimą.
Populiarus Žymos: Stačiakampių vamzdžių pjovimo mašina, Kinijos stačiakampių vamzdžių pjovimo mašinų gamintojai, tiekėjai, gamykla
Tau taip pat gali patikti


Siųsti užklausą